

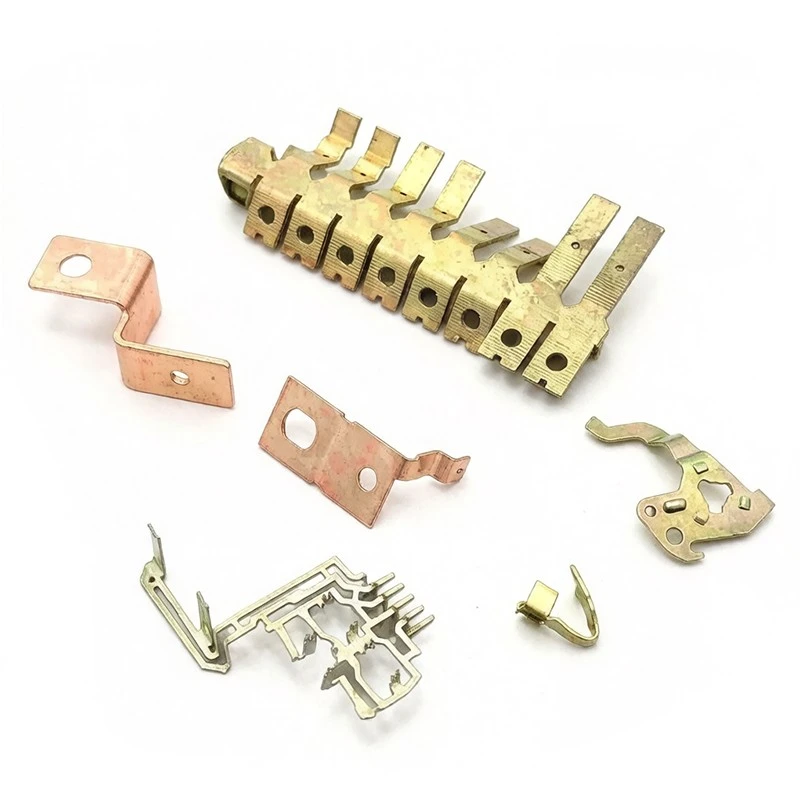
Hej där! Som leverantör avForma stämplingsdelar, Jag har varit med i spelet ett bra tag, och jag vet hur avgörande svetsbarhet är när det kommer till dessa delar. Svetsbarhet kan göra eller bryta ett projekt, vilket påverkar allt från styrkan hos slutprodukten till dess övergripande kvalitet. Så låt oss dyka in i några sätt att förbättra svetsbarheten hos formade stämplingsdelar.
1. Materialval
Det första steget för att förbättra svetsbarheten är att välja rätt material. Olika material har olika svetsegenskaper, och vissa är mer svetsbara än andra. Till exempel är mjukt stål i allmänhet lätt att svetsa eftersom det har en låg kolhalt. Å andra sidan kan höghållfasta stål eller legeringar med komplexa sammansättningar vara mer utmanande.
- Låg - kolstål: Dessa är ett utmärkt val för stansning av delar som behöver god svetsbarhet. De har en kolhalt på mindre än 0,3 %, vilket betyder att de är mindre benägna att bilda hårda och spröda zoner under svetsning. Till exempel,C45 stålstämplingsdelarär ett populärt alternativ. C45-stål har en relativt låg kolhalt och kan svetsas med vanliga svetsprocesser som MIG (Metal Inert Gas) eller TIG (Tungsten Inert Gas)-svetsning.
- Legerade stål: Vissa legerade stål kan erbjuda en bra balans mellan styrka och svetsbarhet. Till exempel kan manganlegerade stål ha förbättrade mekaniska egenskaper samtidigt som de är svetsbara.Manganstål stansningsdelaranvänds ofta i applikationer där både styrka och svetsbarhet krävs. Men när du använder legerat stål är det viktigt att vara uppmärksam på legeringselementen, eftersom de kan påverka svetsprocessen.
2. Ytförberedelse
Stämplingsdelarnas yttillstånd spelar en stor roll för svetsbarheten. En ren yta säkerställer bättre kontakt mellan delarna och svetselektroden, vilket leder till starkare och mer pålitliga svetsar.
- Rengöring: Innan svetsning ska delarna rengöras noggrant för att avlägsna smuts, olja, rost eller glödskal. Detta kan göras med lösningsmedel, slipande rengöringsmetoder eller kemiska behandlingar. Till exempel är det vanligt att använda ett avfettningsmedel för att ta bort olja och fett från ytan. I vissa fall kan sandblästring användas för att ta bort rost och glödskal, vilket ger en ren och grov yta som främjar bättre svetsvidhäftning.
- Kantförberedelse: Korrekt kantförberedelse är också viktigt. Kanterna på de delar som ska svetsas bör vara fasade eller avfasade för att möjliggöra bättre penetration av svetsen. Detta är särskilt viktigt för tjockare stämplingsdelar. Till exempel kan en V-formad avfasning användas för stumfogar, vilket hjälper svetsmassan att flyta in i fogen och skapa en stark bindning.
3. Val av svetsprocess
Att välja rätt svetsprocess är nyckeln till att förbättra svetsbarheten. Olika processer har olika fördelar och nackdelar, och valet beror på material, detaljgeometri och applikationskrav.
- MIG Welding: Detta är en populär process för svetsning av stansningsdelar, speciellt för mjukt stål och vissa legerade stål. MIG-svetsning är snabb, effektiv och kan producera svetsar av hög kvalitet. Den använder en trådelektrod som kontinuerligt matas in i svetsbadet, och en inert gas (som argon eller en blandning av argon och koldioxid) används för att skydda svetsen från oxidation. FörHårdvara stämpling delar, MIG-svetsning kan vara ett bra alternativ eftersom det kan hantera en mängd olika delars storlekar och former.
- TIG-svetsning: TIG-svetsning är känt för sin precision och högkvalitativa svetsar. Den använder en icke förbrukningsbar volframelektrod och ett separat fyllmaterial om det behövs. TIG-svetsning lämpar sig för tunnväggiga präglingsdelar och material som kräver en ren och estetiskt tilltalande svets, som t.ex.Elektriska stämplingsdelar. Det är dock en långsammare process jämfört med MIG-svetsning.
- Motståndssvetsning: Denna process används ofta för att sammanfoga två eller flera stämplingsdelar. Det fungerar genom att leda en elektrisk ström genom delarna och alstra värme vid kontaktpunkterna, som sedan får delarna att smälta samman. Motståndssvetsning är snabb, effektiv och kan automatiseras, vilket gör den lämplig för produktion av stora volymer.
4. Optimering av svetsparametrar
När svetsprocessen väl har valts är optimering av svetsparametrarna avgörande för att förbättra svetsbarheten. Dessa parametrar inkluderar ström, spänning, svetshastighet och gasflöde (för processer som MIG- och TIG-svetsning).
- Ström och spänning: Rätt kombination av ström och spänning är avgörande för att skapa en stabil ljusbåge och korrekt sammansmältning. För mycket ström kan orsaka överdriven smältning och distorsion, medan för lite ström kan resultera i dålig sammansmältning. Till exempel, vid svetsning av tunnväggiga stämplingsdelar, kan en lägre ström- och spänningsinställning krävas för att undvika att materialet bränns genom.
- Svetshastighet: Svetshastigheten påverkar värmetillförseln och svetskvaliteten. En för hög svetshastighet kan leda till ofullständig smältning, medan en för låg hastighet kan orsaka överhettning och förvrängning. Det är viktigt att hitta den optimala svetshastigheten baserat på materialtjocklek, svetsprocess och fogdesign.
- Gasflödeshastighet: För MIG- och TIG-svetsning är gasflödet avgörande för att skydda svetsen från oxidation. Ett otillräckligt gasflöde kan resultera i en porös och svag svets, medan en för hög flödeshastighet kan orsaka turbulens och instabilitet i svetsbadet.
5. Värmebehandling
Värmebehandling kan användas för att förbättra svetsbarheten hos stansdelarna, speciellt för material som är benägna att härda under svetsning.
- Förvärmning: Förvärmning av delarna före svetsning kan minska nedkylningshastigheten under svetsprocessen, vilket hjälper till att förhindra bildandet av hårda och spröda zoner. Detta är särskilt viktigt för höghållfasta stål och legeringar. Till exempel förvärmning aManganstål stämpeldeltill en viss temperatur kan förbättra dess svetsbarhet och minska risken för sprickbildning.
- Eftersvets värmebehandling: Efter svetsning kan värmebehandling efter svetsning användas för att lindra kvarvarande spänningar och förbättra svetsens mekaniska egenskaper. Detta kan involvera processer som glödgning, härdning eller normalisering. Till exempel kan glödgning av en svetsad stansdel minska dess hårdhet och förbättra dess duktilitet.
6. Designöverväganden
Utformningen av stansdelarna kan också ha en betydande inverkan på svetsbarheten.
- Gemensam design: En väl utformad fog kan förbättra svetsbarheten hos delarna. Att till exempel använda överlappsfogar istället för stumfogar kan ge mer ytarea för svetsning, vilket kan resultera i en starkare svets. Dessutom bör fogen utformas för att möjliggöra enkel åtkomst till svetsområdet och korrekt inriktning av delarna.
- Del Geometri: Präglingsdelarnas geometri kan påverka värmefördelningen under svetsning. Komplexa former eller delar med tjocka sektioner kan kräva speciell svetsteknik eller förvärmning för att säkerställa korrekt svetsbarhet. Till exempel kan delar med skarpa hörn eller kanter orsaka spänningskoncentrationer vid svetsning, vilket kan leda till sprickbildning.
Sammanfattningsvis, för att förbättra svetsbarheten hos formade stämplingsdelar kräver ett omfattande tillvägagångssätt som inkluderar materialval, ytförberedelse, val av svetsprocess, parameteroptimering, värmebehandling och designöverväganden. Som leverantör avForma stämplingsdelar, vi har expertis och erfarenhet för att hjälpa dig att uppnå bästa möjliga svetsbarhet för dina delar. Om du är på marknaden för högkvalitativa stämplingsdelar med utmärkt svetsbarhet, tveka inte att kontakta en köpförhandling. Vi är här för att ge dig de bästa lösningarna för ditt projekt.

Referenser
- Welding Handbook, American Welding Society
- Metallformnings- och stansteknik, Industrial Press
- Materialvetenskap och teknik: An Introduction, William D. Callister, Jr.


